

Laatikkomaiset osat sanotaan tyypillisiksi mekaanisten osien osiksi, että tänään haluamme laatikkomaisia osia edustajana analysoida koneistusprosessin osia. Tiedämme, että kuten vaihdelaatikon runko, vaihteiston runko, sorvin perälaatikon runko ovat koneen perusosia, akselin koneosat, laakerit, sarjat ja hammaspyörät sekä muut osat säilyttävät kukin oikean keskinäisen asennon ja valmiiksi suunniteltu lähetyssuhde niin, että ne koordinoivat keskinäistä liikettä, yhdistettynä kokonaisuudeksi.
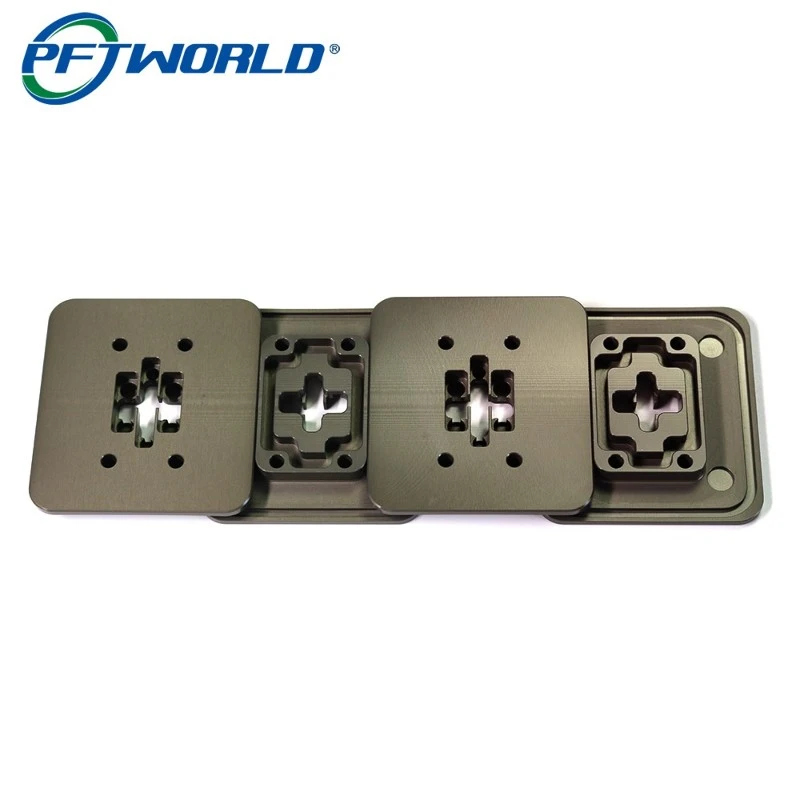
Laatikko vaatii monien pintojen käsittelyä, jokaisen pinnan käsittelyvaatimukset ovat erilaiset, osa korkean tarkkuuden vaatimuksista, kuten karan reikä, joten sen työstötarkkuuden laatikosta on tullut keskeinen kysymys prosessissa, tämän valossa, osien käsittelyssä kiinnitetään myös huomiota seuraaviin kohtiin:
1, rouhinta- ja viimeistelyvaiheet erotettava
Mainitsimme myös edellä, että laatikon runko käsitellään pinnalla monien, tarkkuusvaatimukset ovat erilaiset, joten karkean ja hienon työstön erottamisessa ei voida karkea työstää heti hienon työstön jälkeen, koska tämä johtaa helposti laatikko kehon muodonmuutoksia, ja lopulta vaikuttaa tarkkuuteen.
2, tulee olla ensimmäinen kasvot reiän käsittelyn jälkeen
Ensimmäinen käsittely taso, ei vain poistaa pinnan karkea epätasaisuus ja pinnan hiekkaloukun, mikä vielä tärkeämpää, käsittelyssä jakelun reiän tasossa, kirjoitus, löytää kätevä, ja kun tylsä työkalu alkaa tylsää, ei johdu päätypinnan epätasaisuuksista ja iskun tärinästä, työkalun vaurioista, joten paras yleinen - tulee käsitellä ensimmäinen taso.

3, järjestä sopiva lämpökäsittelyprosessi
Valulaatikon rakenne on monimutkainen, seinämän paksuus on epätasainen, jäähdytysnopeus on epäjohdonmukainen valussa, helppo tuottaa sisäistä jännitystä ja pinta on kova, joten valun jälkeen on järkevästi järjestetty hiekkapuhallus, karkaisu ihmisiä.
4, prosessin keskittyminen tai hajautettu päätös
Laatikon rouhinta- ja viimeistelyvaiheet erotetaan toisistaan prosessidispersion periaatteen mukaisesti, mutta keski- ja pienierätuotannossa, jotta voidaan vähentää käytettävien työstökoneiden ja kiinnikkeiden määrää sekä vähentää käsittely- ja asennusmäärää. laatikko, rouhinta- ja viimeistelyvaiheet voidaan keskittää mahdollisimman pitkälle samalle työstökoneelle.